-
Стекло, расплавленное в стальные резервуары (896)
-
танки нержавеющей стали (434)
-
Сплавливание скрепило танки эпоксидной смолы (660)
-
Станки из оцинкованной стали (321)
-
Алюминиевые крыши купола (1346)
-
Резервуары для хранения сточных вод (280)
-
сварные стальные резервуары (457)
-
Сосуды под давлением (534)
-
Анаэробный дигестор (217)
-
Промышленные цистерны с водой (424)
-
Стеклянные стальные резервуары (180)
-
Скрепленные болтами стальные танки (389)
-
Бак для хранения шуги (115)
-
Бак для хранения лэндфилл-газа (173)
-
Складные баки для слива (133)
-
Резервуары для хранения сельскохозяйственной воды (179)
-
Резервуар с пожарной водой (166)
-
Силосы для хранения зерна (146)
-
Проекты биогаза (424)
-
Проекты обработки сточных вод (1882)
-
Крыша с двойной мембраной (223)
|
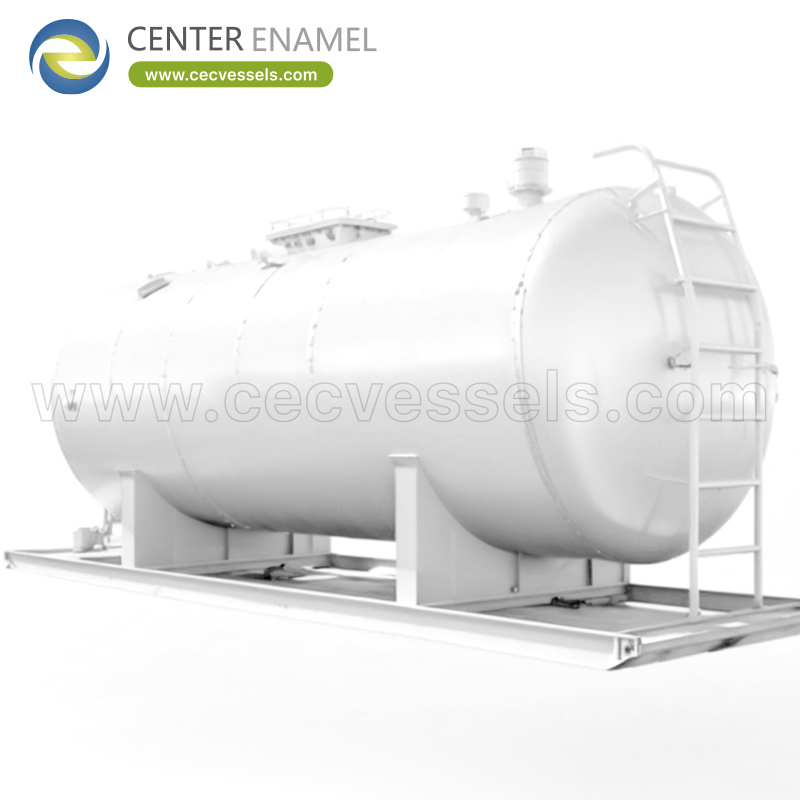
Как изготавливается сосуд под давлением, поясняются этапы изготовления
| Место происхождения: | Китай |
| Фирменное наименование: | Center Enamel |
| Сертификация: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Количество мин заказа: | 1 комплект |
| Цена: | 2000 |
| Время доставки: | 2 месяца |
| Условия оплаты: | Л/К, Т/Т |
| Поставка способности: | 200 комплектов/дней |
|
Подробная информация |
|||
Описание продукта
Как изготавливается сосуд под давлением: объяснение этапов изготовления
A сосуд под давлением изготавливается путем превращения сертифицированного листа и формованных днищ в соответствующую нормам сосуд под давлениемв контролируемой последовательности: резка, формовка, сварка, контроль, термообработка, испытания и документация.
В этом руководстве мы шаг за шагом пройдем этот путь и покажем, где закладывается качество — потому что протокол инспекции в конце так же хорош, как и операции, которые его произвели.
Приемка и прослеживаемость материалов
Изготовление начинается с листа, днищ, поковок и патрубков, имеющих заводские сертификаты. Цех проверяет марку и размеры и присваивает идентификатор, чтобы каждую деталь можно было проследить от готового сосуда до ее сертификата.
Прослеживаемость — основа всего последующего. Если материал нельзя проследить, расчет толщины не может быть показан как соответствующий фактически использованной стали.
Резка, маркировка и формовка
Лист разрезается по развернутым размерам для каждого пояса обечайки, кромки подготавливаются к сварке, а пояса прокатываются до требуемого диаметра. Днища формуются прессованием или раскаткой до заданных геометрических форм.
Направление прокатки, смещение шва и допуск на формовку имеют значение, поскольку они влияют на поведение детали под давлением и на ее прилегание при сборке.
Стыковка и сварка
Пояса обечайки и днища стыкуются на кондукторах или роликах с контролируемыми зазорами и выравниванием, затем свариваются продольные и кольцевые швы. Внутренние устройства, патрубки и опоры прикрепляются в соответствии с квалифицированными процедурами.
Сварка выполняется квалифицированными сварщиками с использованием квалифицированных процедур, с контролируемыми и регистрируемыми параметрами. Продольный шов обычно несет наибольшую нагрузку и подвергается наиболее тщательному контролю.
Термообработка, где это требуется
Некоторые материалы и толщины требуют послесварочной термообработки для снятия остаточных напряжений и восстановления ударной вязкости. Требование исходит из норм, материала и условий эксплуатации, а не из предпочтений цеха.
Цикл обработки записывается с помощью диаграммы и должен соответствовать указанной температуре и времени выдержки. Пропуск или неправильная запись может аннулировать механические свойства, на которые рассчитывал проект.
Неразрушающий контроль
Сварные швы проверяются методами, требуемыми нормами и указанным уровнем контроля — радиографическим, ультразвуковым, магнитопорошковым или капиллярным контролем — и каждый шов связан с его отчетом на карте сварных швов.
Уровень контроля, выбранный при проектировании, влияет на коэффициент эффективности соединения, используемый в расчете толщины, поэтому инспекция является как этапом контроля качества, так и входными данными для проектирования.
Испытание под давлением
Готовый сосуд испытывается под давлением, обычно гидростатическим, до требуемого нормами испытательного давления. Испытание демонстрирует герметичность и целостность всего сосуда под давлением в одной контролируемой операции.
Пневматические испытания используются там, где вода неприемлема, с более строгими мерами безопасности, поскольку сжатый газ хранит гораздо больше энергии. Выбранный метод и результат записываются в паспорт изделия.
Паспортная табличка, маркировка и окончательные записи
После успешного испытания и любого требуемого авторизованного осмотра наносится паспортная табличка с условиями проектирования, годом, идентификацией производителя и маркировкой, такой как клеймо U или знак CE, если применимо.
Отчет о данных собирает расчеты, сертификаты, записи о сварке и НК, диаграммы термообработки и результаты испытаний в один файл. Этот файл, а не только паспортная табличка, является доказательством соответствия.
Где фактически контролируется качество
Окончательная инспекция не может компенсировать плохую формовку или неконтролируемую сварку. Контрольные точки — стыковка, до сварки, после сварки, до испытаний — позволяют выявить проблемы, пока их еще дешево исправить.
Покупатель может оценить цех, спросив, как эти этапы контролируются и документируются. Последовательные записи по ряду сосудов являются лучшим признаком, чем один впечатляющий сертификат.
Этап изготовления и его запись
Этап |
Ключевая деятельность |
Произведенная запись |
Приемка материала |
Проверка марки и идентификатора |
Заводской сертификат / прослеживаемость |
Формовка |
Прокатка обечайки, формовка днищ |
Проверка размеров |
Сварка |
Квалифицированные швы и приварки |
WPS/PQR, список сварщиков, карта сварных швов |
Термообработка |
Снятие напряжений, где требуется |
Диаграмма времени-температуры |
Контроль |
РТ / УТ / МТ / ПТ |
Отчеты НК |
Испытание под давлением |
Гидростатическое или пневматическое |
Протокол испытаний |
Выпуск |
Маркировка и подписание |
Отчет о данных / паспортная табличка |
Контрольные точки покупателя при изготовлении
Контрольная точка |
Почему это важно |
Сертификаты на материал |
Подтверждает используемую марку |
Карта сварных швов |
Связывает швы с контролем |
WPS / PQR |
Квалифицированный процесс соединения |
Диаграмма ТТ |
Подтверждает термообработку |
Отчет НК |
Подтверждает целостность сварного шва |
Протокол испытаний |
Доказывает целостность под давлением |
Авторизованное подписание |
Завершает путь по нормам |
Заключение
Сосуд под давлением изготавливается по контролируемой цепочке от сертифицированного материала до формованных и сварных деталей, контроля, термообработки, испытаний под давлением и окончательной документации.
Качество закладывается на каждом этапе и подтверждается связанными записями; при оценке поставщика обращайте внимание на то, как эти этапы контролируются и документируются, а не на один сертификат.
О Center Enamel
Center Enamel — китайский производитель сосудов под давлением и технологического оборудования, производящий сосуды под давлением из нержавеющей и углеродистой стали, сепараторы, реакторы, теплообменники и резервуары для химической, нефтегазовой, энергетической, пищевой, фармацевтической промышленности и водоочистки.
Компания работает по стандартам ASME VIII Div.1, GB/T 150 и ISO 9001 и может поставлять маркировку CE/PED для европейского рынка с прослеживаемостью материалов, документированными процедурами сварки, НК и гидростатическими испытаниями в прилагаемом паспорте изделия.
- Сертификаты: ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Стандарты: ASME VIII Div.1, GB/T 150, EN 13445, где это требуется рынком назначения.
- Коммерческие условия: Минимальный объем заказа 1 единица, типичный срок выполнения около 2 месяцев, аккредитив или Т/Т.
Часто задаваемые вопросы (FAQ)
Как изготавливается сосуд под давлением?
Из прослеживаемого листа и формованных днищ путем сварки, контроля, термообработки, испытаний под давлением и документации.
Каков первый этап изготовления?
Приемка и проверка материала с заводскими сертификатами и присвоение прослеживаемости.
Почему важна прослеживаемость материала?
Она связывает сталь в сосуде с маркой, использованной в расчете конструкции.
Как изготавливаются днища?
Путем прессования или раскатки листа до заданных геометрических форм и толщины днища.
Что такое WPS / PQR?
Спецификация процедуры сварки и ее квалификационный протокол, демонстрирующие приемлемый процесс соединения.
Какой шов наиболее критичен?
Обычно продольный шов, поскольку он несет наибольшую нагрузку от давления.
Когда требуется термообработка?
Когда это требуется нормами, материалом и толщиной для снятия напряжений или повышения ударной вязкости.
Какие методы НК используются?
Радиографический, ультразвуковой, магнитопорошковый и капиллярный контроль, как указано.
Что такое карта сварных швов?
Чертеж, который нумерует швы и связывает каждый из них с процедурой и контролем.
Как испытывается сосуд?
В большинстве случаев гидростатически, или пневматически с более строгим контролем, где вода неприемлема.
Что такое контрольная точка?
Этап, который должен быть проверен и принят до продолжения изготовления.
Что указывается на паспортной табличке?
Условия проектирования, год, идентификация производителя и применимые маркировки.
Что такое отчет о данных?
Файл, собирающий расчеты, сертификаты, данные контроля, испытаний и подписания.
Может ли окончательная инспекция исправить плохое изготовление?
Нет. Контроль выявляет дефекты, но качество закладывается при формовке и сварке.
Каков срок изготовления сосуда?
Около двух месяцев от китайского производителя, в зависимости от норм, размера и объема инспекции.
Предлагаемый призыв к действию: Запросить техническое предложение с вашими данными о нагрузке, давлении, температуре и рабочей среде, или обсудить нормативную базу и стоимость с инженером Center Enamel.