-
Стекло, расплавленное в стальные резервуары (896)
-
танки нержавеющей стали (434)
-
Сплавливание скрепило танки эпоксидной смолы (660)
-
Станки из оцинкованной стали (321)
-
Алюминиевые крыши купола (1336)
-
Резервуары для хранения сточных вод (280)
-
сварные стальные резервуары (457)
-
Сосуды под давлением (465)
-
Анаэробный дигестор (217)
-
Промышленные цистерны с водой (364)
-
Стеклянные стальные резервуары (180)
-
Скрепленные болтами стальные танки (389)
-
Бак для хранения шуги (115)
-
Бак для хранения лэндфилл-газа (173)
-
Складные баки для слива (133)
-
Резервуары для хранения сельскохозяйственной воды (179)
-
Резервуар с пожарной водой (166)
-
Силосы для хранения зерна (146)
-
Проекты биогаза (424)
-
Проекты обработки сточных вод (1792)
-
Крыша с двойной мембраной (223)
|
Производитель анаэробных реакторов: аппараты УАСБ, ЕГСБ и СТР
| Place of Origin: | CHINA |
| Фирменное наименование: | CEC TANKS |
| Сертификация: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Model Number: | W20180508003 |
| Minimum Order Quantity: | 1 SET |
| Цена: | $5000~$20000 one set |
| Packaging Details: | PE poly-foam between each two steel plates;wooden pallets and wooden box |
| Delivery Time: | 10-30 days after deposit received |
| Payment Terms: | L/C,T/T |
| Supply Ability: | 60 sets per month |
|
Подробная информация |
|||
Описание продукта
Производитель анаэробных реакторов строит емкость, в которой анаэробные микробы очищают сточные воды или органические потоки и извлекают метан. Три доминирующих типа реакторов — анаэробный реактор с восходящим слоем ила (UASB), реактор с расширенным гранулированным слоем ила (EGSB) и реактор с перемешиваемой емкостью (CSTR) — не являются взаимозаменяемыми оболочками. UASB и EGSB — это гидравлические машины с трехфазными сепараторами и скоростями восходящего потока 0,5-1,2 м/ч; CSTR — это перемешиваемый резервуар, управляемый временем удерживания. Производитель реактора должен спроектировать правильный тип для подачи, а не продавать одну форму для каждой задачи. Center Enamel производит все три типа в виде сборных сосудов GFS или FBE.
UASB и EGSB подходят для растворимых, теплых, легко разлагаемых промышленных сточных вод с КНД выше примерно 1500-2000 мг/л и низким содержанием взвешенных веществ; они удерживают гранулированный ил при 20-40 г/л СВВ и преобразуют 5-15 кг КНД на м3 в день. CSTR подходит для более высоковязких сред, таких как навоз и энергетические культуры, с общим содержанием твердых веществ 8-12% и временем удерживания 20-40 дней. Задача производителя — рекомендовать тип на основе подачи, а не каталога.
- UASB / EGSB: растворимые промышленные стоки, низкое содержание взвешенных веществ.
- CSTR: высокое содержание твердых веществ (навоз, энергетические культуры), перемешиваемый резервуар.
- Органическая нагрузка: 5-15 кг КНД/м3/день для гранулированных систем.
- Скорость восходящего потока: около 0,5-1,2 м/ч на сепараторе.
Помимо оболочки, производитель реактора проектирует внутреннюю гидравлику. Для UASB и EGSB это означает распределитель на входе и трехфазный сепаратор, который определяет предел нагрузки; для CSTR это означает мощность смесителя, обычно указываемую в Вт/м3 с целевым временем перемешивания, а не номинальной мощностью двигателя в киловаттах. Оболочка — это легкая часть; внутренние компоненты определяют, действительно ли реактор работает.
- Распределитель на входе: равномерный восходящий поток, отсутствие коротких замыканий.
- Трехфазный сепаратор: разделение газа, жидкости и ила наверху.
- Перемешивание CSTR: указывается как Вт/м3 плюс время перемешивания.
- Точки отбора проб: расположены для фактического управления слоем или суспензией.
Сравнивайте производителя реактора по инженерным решениям, а не по покраске, по следующим показателям: время удерживания CSTR 20-40 дней при 35-38 °C, органическая нагрузка UASB или EGSB 5-15 кг КНД на м3 в день, скорость восходящего потока около 0,5-1,2 м/ч, давление газа 5-30 мбар и покрытие — GFS 2C2F при 0,25-0,45 мм или FBE — подтвержденное испытанием на пробой напряжением 1500 В по AWWA D103-19 и ISO 28765. Они отличают изготовителя оболочек от строителя реакторов.
Параметр проектирования |
Типичное значение или диапазон |
Почему это важно |
Органическая нагрузка (UASB/EGSB) |
5-15 кг КНД/м3/день |
Определяет максимальную производительность реактора |
Скорость восходящего потока |
0,5-1,2 м/ч на сепараторе |
Слишком высокая скорость вымывает гранулированный ил |
Время удерживания CSTR |
20-40 дней при 35-38 °C |
Определяет объем для подачи с высоким содержанием твердых веществ |
Мощность перемешивания (CSTR) |
Указывается как Вт/м3 + время перемешивания |
Только мощность двигателя в кВт не является сопоставимой |
Гранулированный слой |
20-40 г/л СВВ при здоровом состоянии |
Позволяет гранулированному реактору быть компактным |
Ограничение для проверки |
UASB не подходит для сред с высоким содержанием взвешенных веществ и жиров/масел/смазок |
Используйте CSTR или предварительную очистку для таких сред |
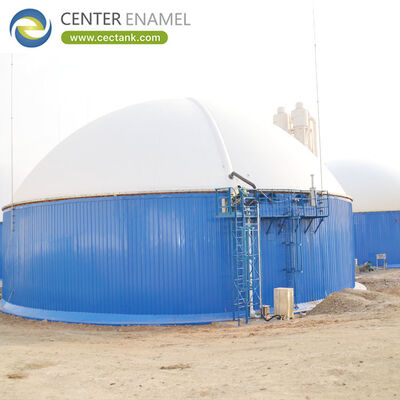
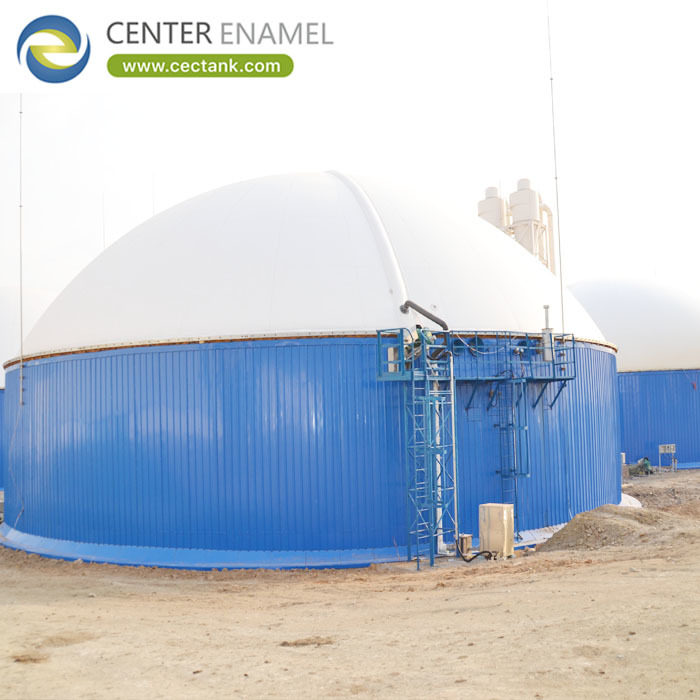
В проекте по производству биогаза в Сюйчжоу, Китай, в 2021 году использовались четыре сборных резервуара из стеклоэмалированного металла общей емкостью 30 532 м3. Как многорезервуарная анаэробная система, он демонстрирует производителя, поставляющего крупномасштабную установку сборных резервуаров для работы с биогазом. Диаметр и высота не указаны в проверенных данных проекта и сообщаются как не предоставленные.
Поле |
Значение |
Местоположение |
Сюйчжоу, Китай |
Год |
2021 |
Тип резервуара |
Сборный GFS, 4 шт. |
Общий объем |
30 532 м3 |
Применение |
Производство биогаза |
Тип реактора выбирается по сырью, а не по бюджету. Растворимые, теплые промышленные сточные воды с низким содержанием взвешенных веществ и КНД выше примерно 1500 мг/л благоприятствуют UASB или EGSB, которые удерживают гранулированный ил при 20-40 г/л СВВ и обрабатывают 5-15 кг КНД на кубический метр в день. Сырье с более высоким содержанием твердых веществ, такое как навоз, энергетические культуры и осадок сточных вод, с общим содержанием твердых веществ 8-12% благоприятствует CSTR с временем удерживания 20-40 дней и перемешиванием Вт/м3. Сырье с высоким содержанием жиров/масел/смазок или взвешенных веществ исключает UASB независимо от цены, и принудительное использование там гарантирует вымывание.
- Растворимые сточные воды с низким содержанием твердых веществ благоприятствуют UASB или EGSB.
- Навоз и культуры с высоким содержанием твердых веществ благоприятствуют CSTR.
- Высокое содержание жиров/масел/смазок или взвешенных веществ исключает UASB.
- Органическая нагрузка 5-15 кг КНД/м3/день для гранулированных систем.
- Время удерживания CSTR 20-40 дней при 35-38 °C.
Center Enamel производит сборные реакторные емкости GFS и FBE и интегрирует внутренние гидравлические компоненты — распределитель, трехфазный сепаратор и интерфейс смесителя — как часть конструкции резервуара, а не как последующее решение на объекте. Компания производит сборные резервуары с 2008 года, имеет сертификаты ISO 9001, ISO 45001, NSF/ANSI 61, EN 1090 (CE) и ISO 28765, а также поставила более 30 000 проектов хранения в более чем 100 странах.
- Оболочка рассчитана по AWWA D103-19 и ISO 28765.
- Внутренние компоненты спроектированы вместе с оболочкой, а не установлены позже.
- Покрытие выбрано для жидкостных и газовых зон.
- Производственная мощность 250 000 панелей в год.
Производитель анаэробных реакторов строит емкость, в которой анаэробные микробы очищают сточные воды или органические потоки и извлекают метан, проектируя внутреннюю гидравлику — распределитель, сепаратор и смеситель — как часть резервуара, а не как дополнительное устройство на объекте.
UASB и EGSB — это гидравлические реакторы с восходящим потоком для растворимых сточных вод с низким содержанием твердых веществ при нагрузке 5-15 кг КНД/м3/день; CSTR — это перемешиваемый резервуар для сред с высоким содержанием твердых веществ с временем удерживания 20-40 дней. Они выбираются по типу сырья, а не по цене.
В UASB и EGSB сепаратор определяет предел нагрузки. Если газ, жидкость и ил не разделяются чисто наверху, гранулированный ил вымывается, и реактор теряет производительность, поэтому сепаратор, а не оболочка, является реальным пределом производительности.
По плотности мощности в Вт/м3 плюс целевое время перемешивания, а не только по мощности двигателя в киловаттах. Вт/м3 с указанием времени перемешивания позволяет справедливо сравнивать смесители для реакторов разных размеров и вязкости среды.
Здоровый UASB или EGSB обычно обрабатывает 5-15 кг КНД на м3 в день на растворимых, теплых сточных водах с низким содержанием твердых веществ, удерживая гранулированный слой 20-40 г/л СВВ. Выше гидравлического предела сепаратора ил вымывается.
Да. Center Enamel строит сборные емкости UASB, EGSB и CSTR из GFS и FBE, проектируя внутренние компоненты вместе с оболочкой, и имеет сертификаты ISO 9001, ISO 45001, NSF/ANSI 61, EN 1090 и ISO 28765.
Высокое содержание взвешенных веществ и большое количество жиров/масел/смазок (FOG) исключают UASB: твердые вещества забивают слой, а FOG покрывает гранулы, заставляя их всплывать и вымываться. Для такого сырья используйте CSTR или предварительную очистку.
Сборные резервуары GFS и изготовленные емкости достигают около 60 000 м3 на один резервуар, а многорезервуарные системы — значительно больше; в проекте по производству биогаза в Сюйчжоу в 2021 году использовались четыре сборных резервуара GFS общей емкостью 30 532 м3.
Продажа одной формы оболочки для любого сырья. Тип реактора должен соответствовать сточным водам — растворимые и с низким содержанием твердых веществ благоприятствуют UASB/EGSB, с высоким содержанием твердых веществ — CSTR — или установка будет работать неэффективно, независимо от качества покрытия.
Производитель анаэробных реакторов строит емкости UASB, EGSB и CSTR, но это не взаимозаменяемые оболочки: UASB и EGSB — это гидравлические машины с восходящим потоком для растворимых сточных вод с низким содержанием твердых веществ при нагрузке 5-15 кг КНД/м3/день, в то время как CSTR — это перемешиваемый резервуар для сырья с общим содержанием твердых веществ 8-12% и временем удерживания 20-40 дней. Реальное инженерное решение — это внутренний распределитель, трехфазный сепаратор и смеситель, изготовленные вместе с оболочкой. Center Enamel поставляет их в виде сборных реакторов GFS и FBE, что подтверждается системой производства биогаза в Сюйчжоу в 2021 году, состоящей из четырех резервуаров общей емкостью 30 532 м3.